- Englanti
- Ranskan
- Saksan
- Portugalin
- Espanjan
- Venäläinen
- Japanilainen
- Korean
- Arabialainen
- irlantilainen
- kreikkalainen
- turkki
- Italian
- Tanskan kieli
- romanialainen
- Indonesialainen
- Tšekki
- afrikaans
- Ruotsin
- Kiillottaa
- baski
- katalaani
- Esperanto
- hindi
- lao
- albanialainen
- amhara
- armenian
- Azerbaidžanin
- valkovenäjä
- Bengali
- bosnia
- bulgarialainen
- cebuano
- Chichewa
- korsikalainen
- kroaatti
- Dutch
- virolainen
- filippiiniläinen
- Suomen
- friisi
- galician
- georgialainen
- gujarati
- Haitilainen
- hausa
- havaijilainen
- Heprea
- hmong
- Unkarin kieli
- islantilainen
- Igbo
- jaavalainen
- kannada
- Kazakstanin
- khmer
- Kurdi
- Kirgisian
- latinalainen
- latvialainen
- liettualainen
- Luxembou ..
- Makedonia
- Madagaskarin
- Malay
- malajalam
- maltalainen
- maori
- marathi
- mongolialainen
- Burmalainen
- nepali
- Norjalainen
- paštu
- persialainen
- punjabi
- serbialainen
- sesotho
- sinhala
- Slovakian
- slovenian
- somali
- samoa
- Gaeli
- shona
- sindhi
- Sunda
- Suahili
- tajik
- tamil
- telugu
- Thai
- ukrainalainen
- urdu
- uzbekki
- vietnam
- Walesin
- xhosa
- Jiddiš
- joruba
- zulu
Jatkuva sintrausuuni
Käyttölämpötila: 100-1300 ℃
Teho: 5-3000KW
Mitat: 500–50000 mm
Käyttö: Metalliosien lämpökäsittely
Minimitilausmäärä: 1 kpl
Mukauttaminen: Tukee tarpeen mukaan tapahtuvaa räätälöintiä, ODM/OEM-räätälöintiä
Pakkaus: Vakiovientisäiliö, räätälöinti tuettu
Jatkuvatoiminen sintrausuuni suurten pulverimetallurgian tuotantoon
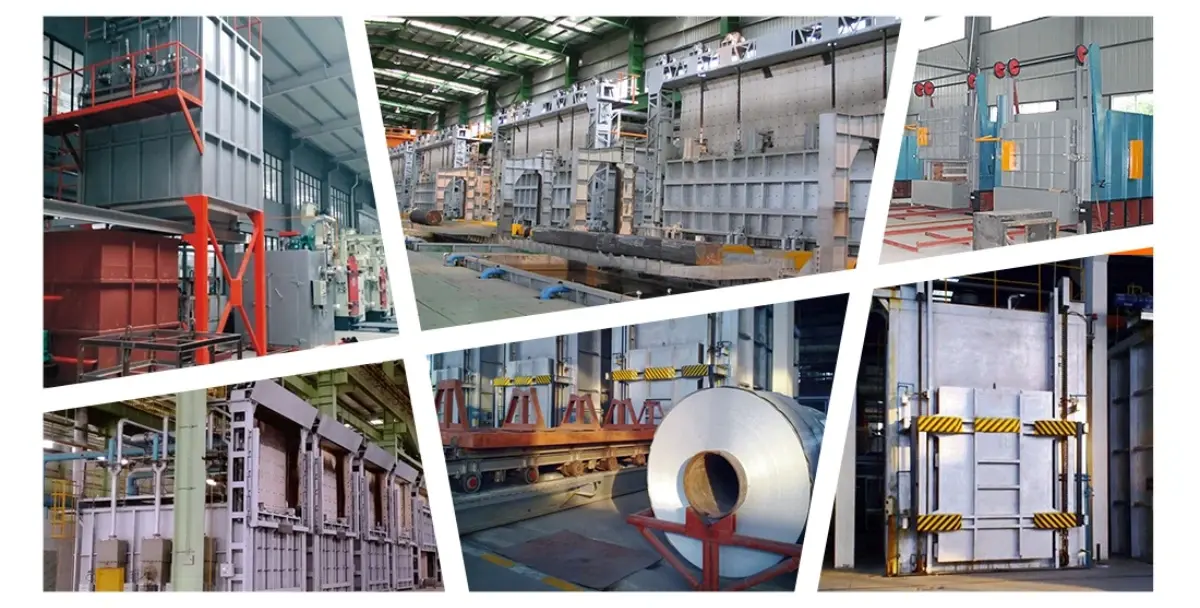
Jatkuvatoiminen sintrausuunimme tarjoaa tasaisen lämpökäsittelyn jauhemetallurgiaan, keramiikkaan ja metallien ruiskuvaluun, joissa eräkohtainen tasaisuus on kriittisen tärkeää. Tämä 100–1300 ℃:n lämpötila-alueella toimiva uunijärjestelmä yhdistää esilämmitys-, sintraus- ja kontrolloidut jäähdytysvyöhykkeet yhteen tuotantolinjaan. Tehokonfiguraatioilla 5–3000 kW ja mukautettavilla 500–50 000 mm:n kammiomitoilla voit käsitellä kaikkea kompakteista autoteollisuuden vaihteista suuriin teollisuuskomponentteihin. Erittäin energiaa säästävä rakenne yhdistää komposiittikuitueristyksen, kevyet mikropallotyhjiötiilet ja raskaat, runsaasti alumiinioksidia sisältävät tulenkestävät materiaalit – mikä vähentää energiankulutusta osaa kohden jopa 40 % perinteisiin eräuuneihin verrattuna ja säilyttää samalla lämpötilan tasaisuuden ±3 ℃:n tarkkuudella kaikissa lämmitysvyöhykkeissä.
Miksi valita jatkuva käsittely eräjärjestelmien sijaan?
Olet todennäköisesti tuttu lämmittimien käynnistys-pysäytyssyklistä. Pinoa osat. Lämmitä kammio. Pidä lämpötila yllä. Jäähdytä. Tyhjennä. Sekoita uudelleen. Tämä prosessi tuhlaa huomattavaa energiaa lämmittimen rakenteen lämmittämisessä joka syklissä. Se myös luo laadukkaita eroja erien välillä.
Jatkuva sintrausjärjestelmämme poistaa nämä hukkakulutukset. Osat liikkuvat lämmittimen läpi työhihnalla tai työntölaitteella kontrolloidulla nopeudella. Lämmitysvyöhykkeet pysyvät vakiolämpötilassa. Lämmität ikään kuin osia – etkä kierrätä koko lämmitinrakennetta yhä uudelleen ja uudelleen. Tästä on kolme välitöntä hyötyä toiminnallesi:
Alemmat energiakustannukset: Vakiotilassa energiaa kuluu 30–50 % vähemmän käsiteltyä kangaskiloa kohden. Lämmitin ylläpitää lämmön tasapainoa ilman ryhmälämmitysjaksoihin liittyviä energiapiikkejä.
Ennakoitava saanto: Tasaisen kuljetusnopeuden ja tasaisten vyöhykelämpötilojen ansiosta saavutat tasaisen mikrorakenteen kehityksen jokaisessa osassa. Ei enää ensimmäisen ja viimeisen erän ominaisuuksien välisiä eroja.
Suurempi läpivirtaus: Tuotanto toimii taukoamatta työvuorojesi aikana. Lämmitys- tai jäähdytysjaksoja ei tarvitse odottaa seisokkiaikoja. Suurten volyymien toiminnoissa, joissa valmistetaan tuhansia osia päivittäin, tämä tarkoittaa suoraan lisääntynyttä kapasiteettia ilman lattiatilan tarvetta.
Tekniset tiedot
|
Parametri
|
määrittely
|
|
Käyttölämpötila
|
100-1300 ℃
|
|
Lämpötilan tasaisuus
|
±3–5 ℃ lämmitysvyöhykkeiden välillä
|
|
Power Rating
|
5–3000 kW (muokattava)
|
|
Kammion mitat
|
500–50000 mm (pituus säädettävissä)
|
|
Lämmitysmenetelmä
|
Sähkövastus tai kaasukäyttöinen
|
|
Eristysjärjestelmä
|
Komposiittikuitu + mikropallojen tyhjiötiilet + korkean alumiinioksidin tulenkestävät aineet
|
|
Kuljetinvaihtoehdot
|
Verkkovyö, työntöaisa, kävelypalkki
|
|
Ilmakehän ohjaus
|
Typpi, vety, endoterminen kaasu yhteensopiva
|
|
Jäähdytysmenetelmä
|
Integroitu pakotettu konvektio- tai vesivaippavyöhykkeet
|
|
Ohjausjärjestelmä
|
PLC monivyöhykkeisellä lämpötilaprofilointilla
|
|
Minimitilausmäärä
|
1 yksikkö
|
|
Tuotannon läpimenoaika
|
10–40 päivää kokoonpanosta riippuen
|
Kuinka järjestelmä toimii?
Lämmitin koostuu kolmesta peräkkäin järjestetystä olennaisesta hyödyllisestä alueesta:
Esilämmitysalue: Osat syötetään sisään ympäristön lämpötilassa ja lämmitetään tasaisesti noin 600–800 ℃:een. Tämä kontrolloitu lämpötila estää lämpöhäviön puristetuissa jauhekomponenteissa, jotka ovat erityisen alttiita halkeamiselle nopeiden lämpötilanvaihteluiden aikana.
Sintrausvyöhyke: Keskimmäinen käsittelyalue pitää yllä tavoiteltua sintrauslämpötilaa – tyypillisesti 1100–1300 ℃ useimmissa rautametallijauheen käsittelysovelluksissa. Tällä vyöhykkeellä vallitseva lähtöaika määrää molekyylien pidättymisasteen ja viimeisen osan paksuuden. Tätä perusparametria säädetään hihnan nopeudella.
Jäähdytysalue: Osat poistuvat kuumasta vyöhykkeestä ja jäähtyvät kontrolloiduissa olosuhteissa. Monissa sovelluksissa voidaan koordinoida rajoitettua käsittelyä tai puolustavaa ilmajäähdytystä hapettumisen estämiseksi samalla lyhentäen sykliaikaa. Jäähdytysnopeus vaikuttaa viimeisen raekoon ja mekaanisiin ominaisuuksiin.
Kaikki vyöhykkeet toimivat samanaikaisesti. Nykyaikaiset osat esilämmitetään, kun taas jo pinotut osat sintrautuvat ja käärityt osat jäähtyvät. Tämä jatkuva virtaus on se, mikä tarjoaa läpivirtausetua.
Tärkeimmät teolliset sovellukset
Optimaalinen uunin kokoonpano määräytyy käyttötarkoituksesi mukaan:
Autoteollisuuden jauhemetallurgia: Jos tuotat vaihteiston vaihteita, kiertokankia tai venttiilien istukoita, tarvitset tiheitä osia, jotka kestävät väsymistä. Jatkuva sintrausprosessi tarjoaa hiiletettyjen jauhemetalliosien edellyttämän tasaisen hiilipotentiaalin hallinnan. Autoteollisuuden tuotantomäärät usein oikeuttavat pääomainvestoinnit jatkuviin järjestelmiin.
Metallin ruiskuvalu: Lääketieteellisten instrumenttien, ampuma-aseiden tai kulutuselektroniikan MIM-osat vaativat sekä sideaineen poiston että sintrauksen. Voit konfiguroida jatkuvatoimisen sintrausuunin laajennetulla matalan lämpötilan vyöhykkeellä sideaineen poistamiseksi ennen sintrausvyöhykettä. Tämä yhden kierroksen käsittely vähentää käsittely- ja kontaminaatioriskejä.
Keraamiset komponentit: Kiinteän oksidipolttokennojen elektrolyytit, leikkaustyökalujen terät ja tekniset keramiikat vaativat erittäin tarkkoja lämpötilaprofiileja. Monivyöhykkeinen ohjausjärjestelmä ylläpitää tiettyjä lämmitys- ja jäähdytysramppeja, jotka estävät näiden hauraiden materiaalien vääntymisen tai delaminaation.
Mikä tekee uunistamme erilaisen?
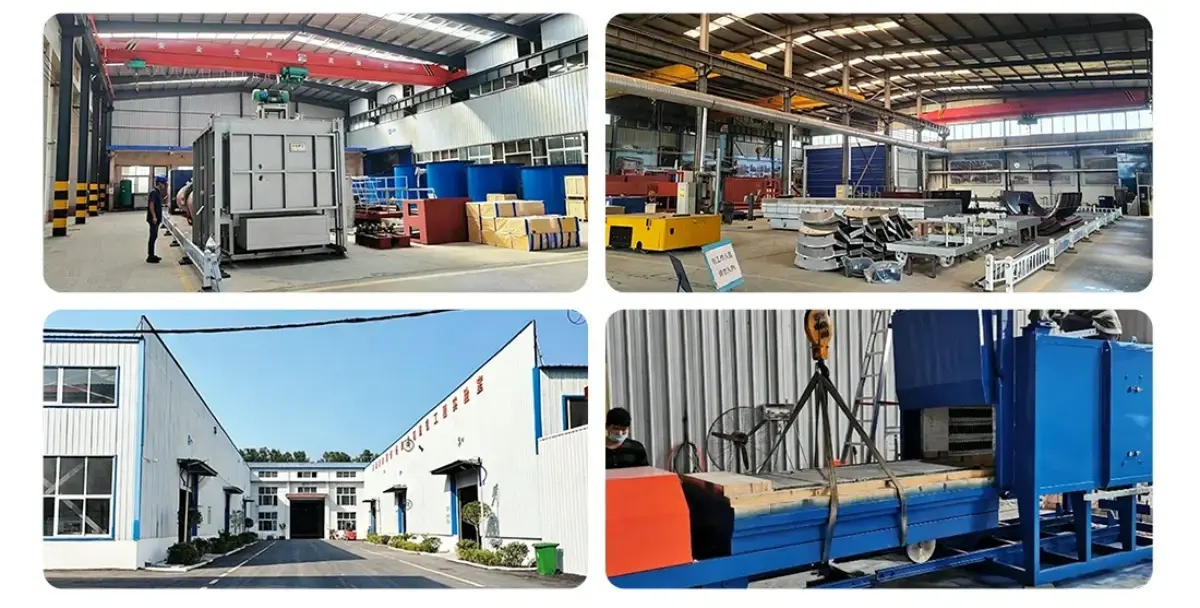
Valmistamme lämmittimiä Hebein territorion toimistollamme, jossa olemme koordinoineet suunnittelu-, tuotanto- ja käyttöönottopalveluita vuodesta 2022 lähtien. Tämä tarkoittaa projektiasi seuraavasti:
Räätälöinti ilman monimutkaisuutta: Sinä annat annostiedot ja tuotantomäärävaatimukset. Me suunnittelemme vyöhykkeiden pituudet, lämmityksen hallinnan ja kuljetuskehyksen koordinoidusti. Tarvitsetpa sitten kompaktin 3 metrin kehyksen pilottilinjalle tai 30 metrin tuotantolämmittimen, muokkaamme suunnitelmaa vastaavasti.
Energiaa säästävä kehitys: Erotinpaketti yhdistää kolme kerrosta – sisäisen komposiittikuidun lämpötehokkuuden takaamiseksi, mikropallomaiset tyhjiötiilet peruslujuuden takaamiseksi ja ulkoisen korkean alumiinioksidipitoisuuden omaavan kovapään kestävyyden takaamiseksi. Tämä laskee kuoren lämpötilan alle 45 ℃:een, kun sisäkammion lämpötila on 1300 ℃.
Käytännön mekanisointi: PLC-ohjausjärjestelmä tallentaa lämpötilaprofiilisi ja muuttaa siten lämmityksen säätöä asetusarvojen ylläpitämiseksi. Kunkin vyöhykkeen termoelementit antavat kriittisiä tietoja. Et tarvitse erikoistuneita käyttäjiä – järjestelmä valvoo lämmönkestoa automaattisesti.
Huolto ja tuki
Kun tilaat lämmittimen, saat enemmän kuin vain varusteita. Asiantunteva tiimimme tarjoaa:
· Asennusvalvonta ja käyttöönotto tiloissasi
· Operaattori valmistautuu lämpötilaprofilointiin ja ylläpitomenettelyihin
· Yhden vuoden takuu, joka kattaa lämmityskomponentit, ohjausjärjestelmät ja peruskomponentit
· Etäesittely ja paikan päällä tapahtuva päivitysten tai korjausten hyöty
Ymmärrämme, että lämmittimen seisokkiaika pysäyttää tuotantolinjasi. Siksi pidämme komponenttivarastoa yllä ja tarjoamme erikoisapua mahdollisten häiriöiden minimoimiseksi.
Usein Kysytyt Kysymykset
Miten valitsen oikean hihnanopeuden osilleni?
Hihnan nopeus säätää lähtöaikaa kullakin vyöhykkeellä. Useimpien pulverimetalliosien sintrausvyöhykkeellä kestää yhteensä 20–60 minuuttia. Laskemme ihanteellisen nopeuden osan painon, kankaan koostumuksen ja tavoitepaksuuden perusteella. Käyttöönoton yhteydessä ajamme koeosat ja muutamme nopeutta spesifikaatioidesi mukaisesti.
Voinko käsitellä erilaisia osageometrioita samassa uunissa?
Kyllä, rajojen sisällä. Kuljetusleveys ja korkeusvälys kuvaavat äärimmäisintä annostelualuetta. Voit käyttää erilaisia annosperheitä, kunhan ne käyttävät samankaltaisia sintrauslämpötiloja eivätkä vaadi olennaisesti erilaisia lämmitysaikoja. Sovelluksissa, jotka vaativat vuorottelua erittäin erilaisten muotojen välillä, nippulämmitin voi olla käytännöllisempi.
Mitkä ympäristövalinnat toimivat tämän järjestelmän kanssa?
Lämmitin tunnistaa typen, erottuneet hajusuolat, endotermisen kaasun tai vetyilman. Sinä määrität ilmastotyypin suunnitelman keskellä, ja me tiivistämme kammion asianmukaisesti ja sovitamme kaasunsiirtojärjestelmän. Hapettumisherkille materiaaleille, kuten ruostumattomalle teräkselle tai titaanijauheille, suojailma on välttämätön.
Kuinka paljon lattiatilaa perustaminen vaatii?
Kokonaispituus riippuu tuotantonopeuden tarpeestasi. Normaali 1000 kg/vrk auton PM-lämmitin on noin 15-20 metriä pitkä, 2 metriä leveä ja 2.5 metriä korkea. Tarvitset myös tilaa lastaus-/purkuasemille ja tukiasemille. Annamme piirustukset viitevaiheessa.
Millaista jatkuvaa huoltoa lämmitin vaatii?
Lämmityskomponentit kestävät yleensä 12–18 kuukautta jatkuvassa käytössä. Termoelementit vaativat vuosittaisen kalibroinnin vahvistuksen. Kuljetushihna tai työntökomponentti vaatii ajoittain kulumisen tarkistuksen. Tarjoamme vaiheittaisen tukisuunnitelman runkodokumentaation mukana. Useimmat asiakkaat suunnittelevat merkittävää tukea vuosittaisten laitosseisokkien aikana.
Päästä alkuun
Tiedämme, että lämpökäsittelylaitteiden valinta edellyttää teknisten vaatimustesi, tuotantotavoitteidesi ja budjettirajoitustesi huolellista arviointia. Jos harkitset jatkuvatoimista sintrausuunia toimintaasi varten, olemme täällä keskustellaksemme erityisestä sovelluksestasi.
Ota yhteyttä suunnittelutiimiimme numeroon 15720259172@163.com ja kerro meille osan tiedot, materiaalityyppi ja tavoitetuotantomäärä. Annamme teknisiä suosituksia ja räätälöidyn tarjouksen tarpeidesi mukaan.
Tutustu uusimpiin tuotteistamme ja alennuksistamme tekstiviestillä tai sähköpostitse